C31 · Järnmetallurgi
Rostfria stålplattor för stålvalsnings- och smidesindustrin: 310S/304-val och 6 dellistor
Inom stålvalsnings- och smidesindustrin har vi organiserat sex delar med rostfritt stål: vanligt förekommande 310S / 304 / 904L, med tjocklek från 3–275 mm.
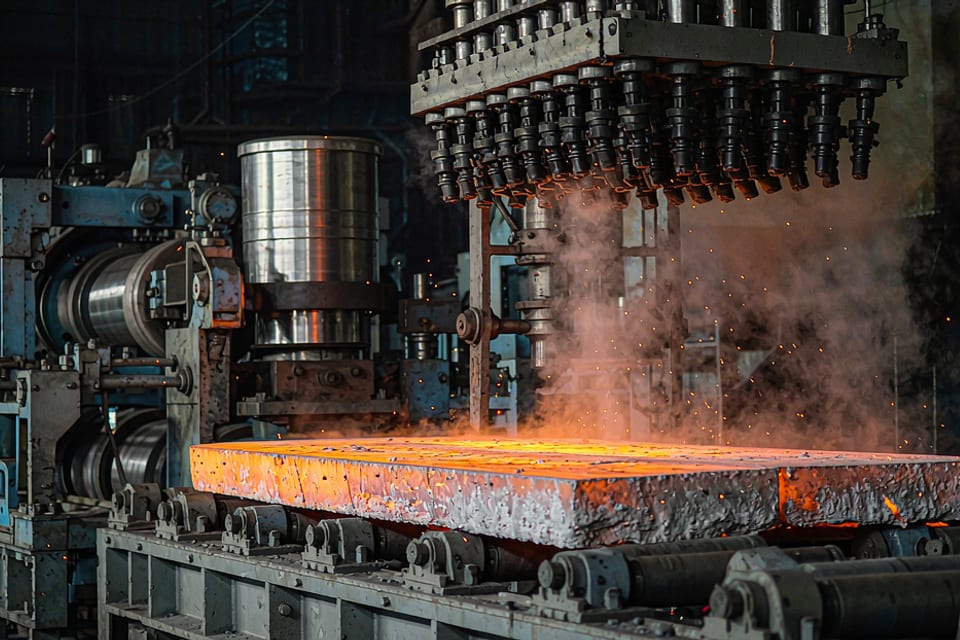
6 dellista och materialrekommendationer
| Del / Komponent | Rekommenderad kvalitet | Specifikationer / Tjocklek | Yta | Huvudsakliga felmoder | Referensstandarder |
|---|---|---|---|---|---|
| Gjutna fotrullar | 1Cr13 högnickel rostfritt stål påsvetsning/nickelbaserad påsvetsning; basmaterial 42CrMo | Rulldiameter φ100–275 mm | Påsvetsad/bearbetad yta | Termisk utmattning (temperaturskillnad mellan yta och inre på ca 300 °C → nätverk av termiska sprickor) + syrakorrosion (skyddsslagg + kylvatten) + nötning; deformation efter 3 svetscykler vid stödramen/skruvhålen | GB/T 984/NB/T 47014 påsvetsning; JB/T 5000 gjutkropp |
| Rullstyrningar/blad | Värmebeständigt rostfritt stål/påsvetsning/304 | 20–100 mm | Påsvetsad/bearbetad yta | Högtemperaturoxidation + slipning av ämne + termisk utmattning | Enligt utrustningsritningar; GB/T 984 |
| Strålningsrör i värmebehandlingsugnar | 310S/314 Värmebeständiga gjutgods | Valsväggstjocklek 8–30mm | Gjutning/Smide | Krypning/Oxidation/Hot-Cycle Sprickbildning | GB/T 8492;GB/T 3280 |
| Betningstankar (Natriunklorid/Svavelsyra/Syrablandning) | 904L/254SMO/310S | Väggtjocklek 3-12mm | Förstärkning/ Betning | Saltsyra/Svavelsyra + Järnklorid + Hög Temperatur → Jämn Korrosion + Gropfrätning + SCC; 316L misslyckas snabbt i het koncentrerad Saltsyra | ASTM A240;NB/T 47002 |
| Regenereringsugn/Rörledning | 310S/904L/254SMO | 3–20mm | Förstärkning/ Betning | Hög temperatur 600–800℃+HCl/HF+FeCl₂ | ASTM A240; GB/T 3280 |
| Lyftanordningar för smält metall, gripdon för smält metall, skrotkorgar för smält metall | 304/316LVärmebeständiga gjutgods | 10–50mm | 2B/Gjutning | Hög belastning + termisk utmattning + oxidation | GB/T 3280; GB/T 8492 |
Tabellen ärStandardkonfiguration.Samma del kan byta från 304 till 316L eller 2205 beroende på olika medier, temperaturer och svetsmetoder – förklara användningsförhållandena istället för att ange kvaliteter.
Tips för materialval
- Vanliga legeringskvaliteter: 310S (3), 304 (2), 904L (2)
- Utmattning och oxidation i heta zoner kräver 310S / värmebeständiga gjutgods (6/6 träffar)
- Korrosion orsakad av klorider och salter (2/6 träffar)
- Tjockleksintervall: 3–275 mm
Det mest använda rostfria stålet inom järnmetallsmältning och valsningsindustrin?
Totalt antal sidor Statistik Visar 310S (3), 304 (2), 904L (2) Förekommer mest frekvent
Val av specifik del beror på medium och temperatur, t.ex. rostfri bänkskiva i kontakt med saltvatten kräver 316L
Vilka delar är mest benägna att gå sönder?
Enligt felbeskrivning är typiskt "stränggjutna fotrullar": termisk utmattning (temperaturskillnad yta-till-kärna cirka 300°C → nätverksformade termiska sprickor) + sur korrosion (skyddsslagg + kylvatten) + slitage; svetsfogar och stifthål deformeras efter tre gjutningar; rekommenderad kvalitet 1Cr13 högnickel rostfritt stål påsvetsning/nickelbaserad påsvetsning; basmaterial 42CrMo, specifikationer valsdiameter φ100–275mm.
Vilken tjocklek bör jag välja?
Tjockleksintervallet i listan är 3–275 mm. Tunnplåt beaktar formning och ytkvalitet, tjockplåt beaktar svetsning och strukturell hållfasthet; olika tillverkare kan ha olika värden för samma del baserat på dina ritningar eller förhållanden. Dubbelkontrollera enligt dina krav.
Relaterade material och angränsande branscher
Applications6