S5 · Våt FGD-avsvavling
Våt FGD-avsvavling (lista över medier, kvaliteter och gränsvillkor för 2507/904L-medier)
Sortera medier, kvaliteter och gränsvillkor relaterade till våt FGD-avsvavling: Lista tre typiska komponenter/processer med rekommenderade kvaliteter, specifikationer, felorsaker och standarder.
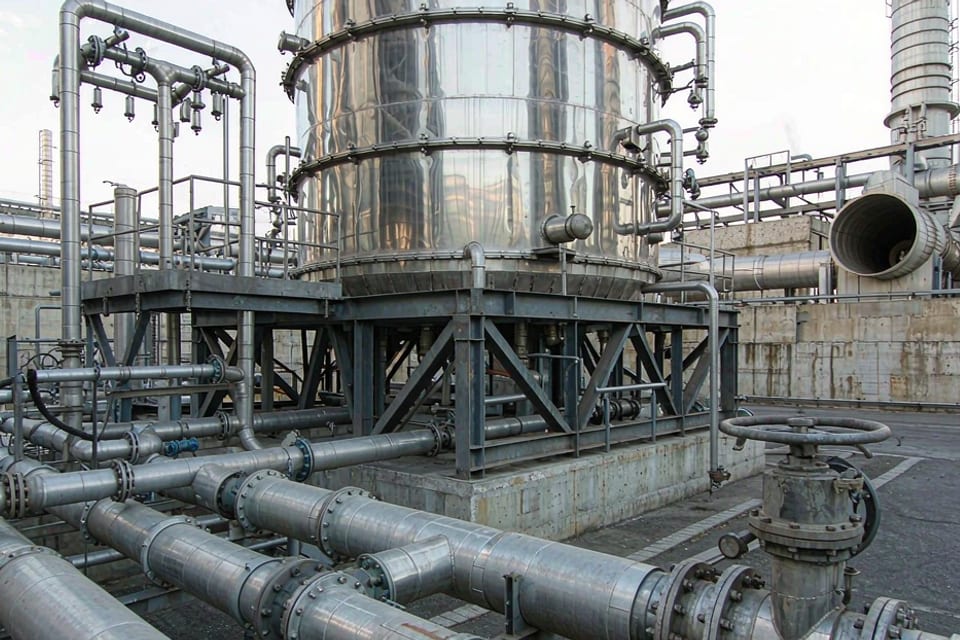
Tre delar och materiallistor
| Del / Komponent | Rekommenderad kvalitet | Specifikationer / Tjocklek | Yta | Huvudsakliga felmoder | Referensstandarder |
|---|---|---|---|---|---|
| Rökgaskondensat från FGD-utlopp | 2507/2205/316L/304L | Vattenmättnad + fast-flytande droppar + Cl⁻/SO₄²⁻ | Korrosionshastighetsrangordning: 2507 < 2205 < TA2 < 316L; 2205/2507 insignificantly different; 304L/316L significant corrosion | Spraytorn / dimkammare / rökkanalsfoder föredrar 2205/2507; välj 254NM/AL-6XN i extrema lokala områden | ASTM A240; DL/T 5196 |
| Svavelsyramiljö (inte FGD men ofta förväxlad) | 2507/904L/254SMO | H₂SO₄ 20–40 % | Korrosionshastighet för 2507 vid 40 % H₂SO₄ > 50 mm/a; 904L/254SMO bättre med 904L/254SMO | När svavelsyrakoncentrationen eller temperaturen överskrider 2507-gränsen, uppgradera till 904L/254SMO och använd inte duplexstål som en lösning | ASTM A240; korrosionskartor |
| FGD-absorbent / ingångsrökkanal för växling mellan torrt och vått | 254NM/AL-6XN/904L/C276/C22 | Hög Cl⁻-koncentration + pH 2–5 + 50–160°C | 316L perforeras snabbt vid våt-torr-gränsen; lokal gropfrätning och SCC i höglegerade områden | Höglegerade material används endast för de mest extrema lokala förhållandena, inte genomgående i hela tornet | ASTM A240/B575;DL/T 5196 |
Tabellen ärStandardkonfigurationMaterialval
Utgå från användningsförhållanden istället för att specificera kvaliteter
- De vanligaste kvaliteterna i denna bransch är 2507 (2), 904L (2) och 304L (1) — parenteserna anger antalet ingående delar, användbart för offertering och materialbeställning.
- Tjockleksområde: 2–160 mm. Tunna plåtar är ofta formade delar (med hänsyn till återböjning och djupdragningssprickor), tjocka plåtar är vanligtvis svetsade konstruktioner (med hänsyn till värmetillförsel och sensibilisering).
Vilka är de vanligaste frågorna?
Våt FGD-avsvavling: 2205/2507/254NM/904L Vilket rostfritt stål används mest för sortering av korrosionshastigheter?
Totalt antal sidor: Räknar man dessa 3 delar är de vanligaste 2507 (2), 904L (2) och 304L (1). För en specifik del beror det fortfarande på mediet och temperaturen, till exempel bör rostfria bänkskivor som kommer i kontakt med saltvatten bytas från 304 till 316L.
Vilka delar är mest benägna att få problem?
Felbeskrivning, vanligtvis "FGD-kondensat från rökgas": Spridtorn/skrubber/foderprioritet 2205/2507; extremt lokal val 254NM/AL-6XN; rekommenderade kvaliteter 2507/2205/316L/304L, specifikation vattenmättad + fast-flytande droppar + Cl⁻/SO₄²⁻. Denna typ av förhållande rekommenderar att specificera medelkoncentration, temperatur och rengöringsmetod under designfasen.
Vilken tjocklek bör jag välja?
Tjockleksintervallet i listan är 2–160 mm. För tunna sektioner, överväg bockning och ytfinish; för tjocka sektioner, svetsning och strukturell hållfasthet. Värden kan variera mellan tillverkare för samma position, granska din ritning eller driftsförhållanden.
Relaterade material och angränsande branscher
2205Material och specifikationer304LMaterial och specifikationer316LMaterial och specifikationerRostfria fästelement: A2-70/A4-70/A4-80/D-serie och senaste standarderRostfria fästelementFlänsar av duplex rostfritt stål för havsavsaltning: 2205/2507 tryck-temperatur-korrosionsgränsDuplexfläns och avsaltningSanitära membranventiler/gröna ventiler: ASME BPE, Ra och temperaturgränserSanitära ventiler